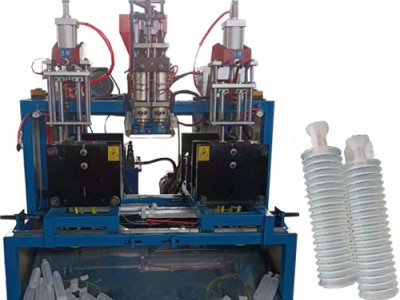



吹塑的模具大多是二半的.在工作时把从模头挤出来的型坯合在一起然后吹塑.它的标准程序一般是这样的:移模-合模-锁模-加压-吹针进入-吹气-排气-泄压-开模-移模-进入下一个循环.所以见意你在设计控制时.要求你做到.移模不到位不合模,合模不厚.所以你在设计模头控制时我有以下几点意见.一在模头液压没起动组成一个系统.极其繁琐.在有于每个产品的生产和要求不同而它的生产工艺也会不同所以它的工作程序和要求也会不同.安全要放在位的也就是说在一个封闭到位不锁模.锁模不到位不加压.加压不到位吹针不进入.吹针进入不到位不吹气.排时.螺杆电机不可能到设定泄压值时.模具不开模.开模不到位不移模.移模不到位下一个循环停止工作并报警.每一个动作不到位都能报警并在PLC或操作面板能清楚的显示.还有是冷却水温度正常.过高或过低都能显示过高或过低时能报警并能显示不一定要求停机?
责权声明:
①本版块的所有文章及图片均为客户自行编辑,其版权为客户所有,客户需保证其编辑的文章及图片均无侵犯任何第三方的合法权益,如被第三方维权,由客户承担全部责任;
② 本网站仅为展示平台,如要转载,请与我网站联系协助获得授权;
③发布内容如有侵权,请及时联系我网站进行删除。
※ 联系电话:400-854-6788